
 ইংরেজি
পাইজো অ্যাটোমাইজার মেশ পারফরম্যান্সের জন্য কী নির্ভুল লেজার মাইক্রোভিয়াসকে নির্ধারক করে তোলে?
যেখানে মাইক্রো-হোল নির্ভুলতা কুয়াশার গুণমান নির্ধারণ করে
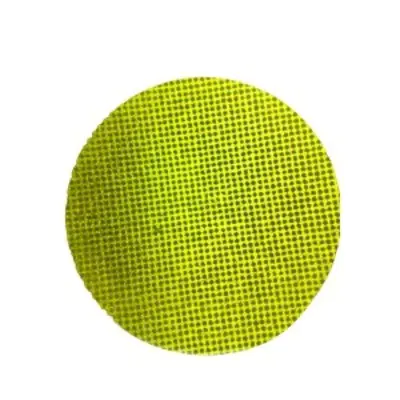
একটি পাইজোইলেকট্রিক অ্যাটোমাইজার উচ্চ ফ্রিকোয়েন্সিতে একটি পাতলা ধাতব জালকে কম্পিত করে একটি সূক্ষ্ম স্প্রেতে বৈদ্যুতিক শক্তিকে পরিণত করে। তরলটি যে গর্তের মধ্য দিয়ে যায় তার জ্যামিতির উপর প্রায় সম্পূর্ণরূপে কুয়াশার চরিত্র নির্ভর করে। প্রকৌশলীরা যখন একটি নতুন জালের নকশা পর্যালোচনা করেন, তখন তারা সত্যিই জিজ্ঞাসা করেন যে প্রতিটি মাইক্রো-হোল কতটা সঠিকভাবে গঠিত হতে পারে, কতটা ধারাবাহিকভাবে এটি পুনরাবৃত্তি করা যেতে পারে এবং এটি হাজার হাজার টুকরো জুড়ে তার সীমা ধরে রাখবে কিনা। এই কারণেই নির্ভুল লেজার মাইক্রোভিয়াস মেডিক্যাল নেবুলাইজার, বিউটি ইন্সট্রুমেন্ট, হিউমিডিফায়ার এবং অ্যারোমা ডিফিউজার তৈরির জন্য একটি সাধারণ রুট হয়ে উঠেছে।
দুটি জাল প্লেট একটি ডেস্ক বাতির নীচে অভিন্ন দেখতে পারে এবং এখনও খুব ভিন্ন ফলাফল দেয়। একটি ছোট ফোঁটাগুলির একটি ঘন মেঘ তৈরি করতে পারে, অন্যটি বড় ফোঁটা তৈরি করে যা পৃষ্ঠের সাথে লেগে থাকে এবং আউটপুট কমিয়ে দেয়। গর্তের ব্যাস, গর্তের গভীরতা, টেপার এবং ব্যবধান সবই প্রভাবিত করে যে কীভাবে প্লেটের মধ্য দিয়ে তরল ধাক্কা দেওয়া হয় এবং প্রতিটি ফোঁটা কীভাবে বিচ্ছিন্ন হয়। এই মানগুলির যে কোনও একটিতে ছোট বিচ্যুতিগুলি অসম কুয়াশার ঘনত্ব, ডিভাইসের অভ্যন্তরে অসামঞ্জস্যপূর্ণ উত্তাপ হিসাবে প্রদর্শিত হয় এবং ব্যবহারকারীদের অভিযোগ যারা লক্ষ্য করেন যে স্প্রে এক ইউনিট থেকে অন্য ইউনিটে পরিবর্তিত হয়।
ঐতিহ্যগত যান্ত্রিক তুরপুন এবং রাসায়নিক এচিং উভয়ই এই স্কেলে লড়াই করে। ড্রিল বিটগুলি দ্রুত পরিধান করে যখন ব্যাস কয়েক দশ মাইক্রোমিটারের নীচে পড়ে, এবং ড্রিলিংয়ের সময় তৈরি burrs প্রবাহের পথকে ব্যাহত করতে পারে। এচিং একটি প্লেট জুড়ে অভিন্ন হতে পারে, তবে এটি প্রতিটি পৃথক গর্তের প্রোফাইলের উপর সীমিত নিয়ন্ত্রণ সরবরাহ করে। লেজার প্রক্রিয়াকরণ এই অসুবিধার অনেকটাই এড়িয়ে যায় কারণ শারীরিক যোগাযোগ ছাড়াই শক্তি সরবরাহ করা হয়, তাই পাতলা ফয়েলগুলি কাটার শক্তির অধীনে বাঁকে না এবং প্রতিটি গর্ত একটি পরিকল্পিত ক্রমানুসারে গঠিত হতে পারে।
মূল গ্রহণ: কুয়াশার গুণমান গর্তের জ্যামিতি অনুসরণ করে, এবং সেই জ্যামিতিটি সাধারণ মেশিনে সাধারণ মিলিমিটার স্তরের পরিবর্তে মাইক্রোমিটার স্তরে নিয়ন্ত্রণ করতে হবে।
কিভাবে হোল জ্যামিতি ফোঁটা আচরণকে আকার দেয়
স্ট্রেইট হোল বনাম টেপারড হোল
দুই ধরনের প্রোফাইল অ্যাটোমাইজার মেশ ডিজাইনে আধিপত্য বিস্তার করে। সোজা গর্ত তরল দিক থেকে স্প্রে পাশ পর্যন্ত একটি ধ্রুবক ব্যাস রাখে। তারা মডেল এবং পরিদর্শন করা সহজ, এবং যখন ব্যাস শক্তভাবে রাখা হয় তখন তারা একটি অনুমানযোগ্য ফোঁটা আকার তৈরি করে। টেপারড গর্তগুলি স্প্রে দিকের দিকে প্রশস্ত হয়, একটি অগভীর শঙ্কু তৈরি করে। তরল প্রবেশ করার সাথে সাথে টেপার প্রতিরোধ ক্ষমতা হ্রাস করে এবং এটি প্রতিটি ফোঁটাকে আউটলেট থেকে পরিষ্কারভাবে মুক্তি দিতে সাহায্য করতে পারে, যা অনেক ডিজাইনার ক্রমাগত সূক্ষ্ম কুয়াশার জন্য পছন্দ করেন।
নিচের সারণীতে ট্রেড-অফের সংক্ষিপ্ত বিবরণ দেওয়া হয়েছে যে দুটি প্রোফাইলের মধ্যে নির্বাচন করার সময় ইঞ্জিনিয়ারিং টিম সাধারণত ওজন করে।
| বৈশিষ্ট্য | সোজা গর্ত | টেপারড গর্ত |
|---|---|---|
| সাধারণ ব্যবহার | ফিক্সড-ভলিউম স্প্রে | একটানা সূক্ষ্ম কুয়াশা |
| প্রবাহ প্রতিরোধের | খাঁড়ি এ উচ্চতর | খাঁড়ি এ নিম্ন |
| পরিদর্শন | গেজ-ভিত্তিক ব্যাস চেক | প্রোফাইল এবং কোণ চেক |
| প্রধান ঝুঁকি | প্রান্ত burrs প্রবাহ প্রভাবিত | টেপার কোণ প্রবাহ |
কোনো প্রোফাইলই সর্বজনীনভাবে ভালো নয়। সঠিক পছন্দটি নির্ভর করে তরলের সান্দ্রতা, লক্ষ্য ড্রপলেট পরিসীমা এবং ট্রান্সডুসারের ড্রাইভ ফ্রিকোয়েন্সির উপর। একটি নকশা পর্যালোচনায় প্রথমে সেই তিনটি ইনপুট উল্লেখ করা উচিত, কারণ তারা নির্ধারণ করে যে সমস্যাটি একা ব্যাস দ্বারা সমাধান করা যেতে পারে বা কোণ এবং সহনশীলতার সাথে একটি সম্পূর্ণ প্রোফাইল স্পেসিফিকেশন প্রয়োজন।
শীট মেটাল থেকে ফিনিশড মেশ পর্যন্ত প্রক্রিয়া রুট
একটি নির্ভরযোগ্য প্রক্রিয়া রুট ধাপগুলি থেকে তৈরি করা হয় যা প্রতিটি পরবর্তীটিকে রক্ষা করে। একটি পর্যায় এড়িয়ে যাওয়া বা ক্রম পরিবর্তন করা চূড়ান্ত গর্ত প্রোফাইলটি পরিবর্তন করতে পারে এমনকি যখন লেজার সেটিংস কাগজে সঠিক দেখায়। একটি লেজার-গঠিত জাল প্লেটের জন্য একটি সাধারণ রুট নিম্নলিখিত ধাপগুলি অন্তর্ভুক্ত করে।
- ফয়েল প্রস্তুতি: ধাতব শীটটি সমতল করুন এবং পরিষ্কার করুন, সম্মত পরিসরের মধ্যে বেধ যাচাই করুন এবং প্রান্তিককরণের জন্য রেফারেন্স প্রান্তগুলি চিহ্নিত করুন।
- ফিক্সচারিং: একটি সমতল মঞ্চে ফয়েলটি আটকান যাতে গর্ত প্যাটার্নটি সমাপ্ত অংশের মাউন্ট বৈশিষ্ট্যগুলির সাথে সারিবদ্ধ হয়।
- লেজার গর্ত গঠন: লক্ষ্য জ্যামিতির জন্য স্পট আকার এবং শক্তি সামঞ্জস্য করে একটি নিয়ন্ত্রিত স্ক্যান ক্রমে ছোট ডাল দিয়ে প্রতিটি গর্ত তৈরি করুন।
- প্রান্ত পরিষ্কার করা: রিকাস্ট উপাদান এবং মাইক্রো-burrs একটি পদক্ষেপ যা গর্ত ব্যাস পরিবর্তন না করে অপসারণ.
- চূড়ান্ত পরিদর্শন এবং প্যাকিং: নমুনাযুক্ত প্লেট পরিমাপ করুন, ফলাফল রেকর্ড করুন এবং সমাপ্ত জালকে স্ক্র্যাচ এবং দূষণ থেকে রক্ষা করুন।
স্ক্যান অর্ডার বিশেষ মনোযোগের দাবি রাখে। যদি লেজারটি প্লেট জুড়ে কোনো বাধা ছাড়াই এক দিকে চলে যায়, তবে তাপ একদিকে জমা হয় এবং দূরের প্রান্তে গর্তগুলি লক্ষ্য থেকে সরে যেতে পারে। পর্যায়ক্রমে স্ক্যানের দিকনির্দেশ এবং সংক্ষিপ্ত শীতল ব্যবধান ঢোকানো তাপীয় লোডকে সমানভাবে ছড়িয়ে দেয়, যা পুরো সক্রিয় এলাকা জুড়ে ব্যাসকে সংকীর্ণ রাখে।
গর্ত, ব্যবধান, এবং সমতলতার জন্য পরিমাপযোগ্য লক্ষ্য
স্পেসিফিকেশন লিখতে হবে যাতে একজন সরবরাহকারী উৎপাদনের মেঝেতে তাদের পরিমাপ করতে পারে। উচ্চ নির্ভুলতার মতো বাক্যাংশগুলি একটি ক্রয়কারী দলকে তুলনা করার মতো কিছুই দেয় না। একটি ব্যবহারিক স্পেসিফিকেশন প্রতিটি বৈশিষ্ট্য, এর লক্ষ্য পরিসীমা এবং এটি যাচাই করার জন্য ব্যবহৃত পদ্ধতি তালিকাভুক্ত করে।
| চারিত্রিক | সাধারণ লক্ষ্য | যাচাই পদ্ধতি |
|---|---|---|
| গর্ত ব্যাস | 2 থেকে 30 মাইক্রোমিটার | অপটিক্যাল গেজ স্যাম্পলিং |
| ব্যাস সহনশীলতা | ক্রিটিক্যাল জোনে 1 মাইক্রোমিটারের মধ্যে | মাইক্রোস্কোপ পরিমাপ |
| প্রতি টুকরা গর্ত গণনা | শত শত থেকে কয়েক হাজার, আঁকা হিসাবে | চিত্র বিশ্লেষণ |
| পিচ অভিন্নতা | সক্রিয় এলাকা জুড়ে সামঞ্জস্যপূর্ণ | সমন্বয় পরিমাপ |
| প্লেট সমতলতা | জাল জুড়ে সীমিত বিচ্যুতি | সারফেস প্রোফাইল চেক |
| প্রান্ত burr উচ্চতা | মাত্র কয়েক মাইক্রোমিটার | ক্রস-সেকশন পরিদর্শন |
পরিমাপ পরিকল্পনা লক্ষ্য নিজেই হিসাবে অনেক গুরুত্বপূর্ণ. নমুনা প্রতিটি প্লেটের কেন্দ্র এবং প্রান্তগুলিকে আবৃত করা উচিত, কারণ তাপ প্রক্রিয়াকরণের মাধ্যমে পৃষ্ঠ জুড়ে ছোট গ্রেডিয়েন্ট তৈরি করা যেতে পারে। একটি পরিকল্পনা যা শুধুমাত্র একটি জোন চেক করে সেই অংশগুলিকে অনুমোদন করতে পারে যা পরে পরিষেবাতে ব্যর্থ হয়।
একটি বেনামী পাইলটে, প্লেট কেন্দ্রে পরিমাপ করা গর্তগুলি সহনশীলতার মধ্যেই ছিল, যখন বাইরের প্রান্তের কাছে গর্তগুলি প্রায় 2 মাইক্রোমিটার দ্বারা প্রবাহিত হয়েছিল। স্ক্যান অর্ডার পরিবর্তন করা এবং শীতল ব্যবধান যোগ করা নিম্নলিখিত ব্যাচের ফাঁক বন্ধ করে, এবং প্রান্ত পরিমাপ সম্মত সীমার মধ্যে কেন্দ্রের সাথে মিলে যায়।
লেজার পরামিতি যে প্রান্তের গুণমান নিয়ন্ত্রণ করে
পালস প্রস্থ এবং শক্তি নিয়ন্ত্রণ
সংক্ষিপ্ত ডাল আশেপাশের ধাতুতে তাপের বিস্তারকে সীমিত করে, যা প্রতিটি গর্তের চারপাশে যে পুনঃস্থাপিত স্তর তৈরি করে তা হ্রাস করে। লম্বা ডালগুলি দ্রুত উপাদানগুলিকে সরিয়ে দেয়, তবে তারা ঘন প্রান্তগুলি ছেড়ে যেতে পারে যা প্রবাহের পথকে সংকীর্ণ করে এবং ফোঁটার আচরণ পরিবর্তন করে। নকশার অনুমতির চেয়ে বেশি চওড়া তাপ-আক্রান্ত ব্যান্ড তৈরি না করে পালস প্রতি শক্তি পরিষ্কারভাবে উপাদান অপসারণ করা উচিত।
স্পট ওভারল্যাপ এবং স্ক্যান কৌশল
ধারাবাহিক ডালের মধ্যে ওভারল্যাপ নির্ধারণ করে যে প্রতিটি গর্তের প্রাচীর কতটা মসৃণভাবে তৈরি হয়। খুব কম ওভারল্যাপ একটি ছিদ্রযুক্ত প্রোফাইল ছেড়ে যায়, যখন অত্যধিক ওভারল্যাপ সময় নষ্ট করে এবং তাপ যোগ করে। অনেক দল একটি সংক্ষিপ্ত মাল্টি-পাস কৌশল ব্যবহার করে: একটি রুক্ষ পাস গর্ত তৈরি করে এবং নিম্ন শক্তিতে একটি ফিনিশিং পাস প্রাচীরকে পরিমার্জিত করে এবং অবশিষ্ট প্রান্তের উপাদানগুলিকে সরিয়ে দেয়।
গ্যাস এবং ধ্বংসাবশেষ অপসারণ সহায়তা
সহায়ক গ্যাস গঠনের সময় গর্ত থেকে গলিত ধ্বংসাবশেষ পরিষ্কার করে। এর দিক, চাপ এবং পরিচ্ছন্নতা সবই ফলাফলকে প্রভাবিত করে।
- গ্যাস প্রবাহ ধ্বংসাবশেষকে প্রস্থানের দিক থেকে দূরে ঠেলে দিতে হবে যাতে কণাগুলি গর্তের ভিতরে পুনরায় বসতি না করে।
- চাপ অবশ্যই ভারসাম্যপূর্ণ হতে হবে, কারণ অত্যধিক বল একটি পাতলা ফয়েলকে কম্পিত করতে পারে এবং প্যাটার্নটি পরিবর্তন করতে পারে।
- পরিস্রাবণ দীর্ঘ উত্পাদন চলাকালীন পরবর্তী লক্ষ্য এলাকা থেকে পুনরায় জমা কণা দূরে রাখে।
প্রান্তের গুণমান খুব কমই একটি পরামিতি দ্বারা সংশোধন করা হয়। এটি নাড়ি শক্তি, ওভারল্যাপ, স্ক্যান অর্ডার এবং গ্যাস প্রবাহের সম্মিলিত ফলাফল।
সাধারণ ত্রুটিগুলি এবং কীভাবে সেগুলি তাড়াতাড়ি ধরা যায়
লেজার-গঠিত জালের বেশিরভাগ ত্রুটিগুলি অল্প সংখ্যক কারণের জন্য ফিরে আসে। একটি সম্পূর্ণ ব্যাচ প্রভাবিত হওয়ার আগে লক্ষণটি প্রাথমিকভাবে সনাক্ত করা প্রক্রিয়াটি সংশোধন করা আরও সহজ করে তোলে।
- আংশিকভাবে আটকানো গর্ত: সাধারণত পুনরায় জমা ধ্বংসাবশেষ দ্বারা সৃষ্ট. প্রেরিত আলোর স্যাম্পলিং সমস্যাটি দ্রুত প্রকাশ করে।
- টেপার ড্রিফ্ট: প্রায়ই দীর্ঘ রান পরে ফোকাস স্থানান্তর দ্বারা সৃষ্ট. নির্দিষ্ট বিরতিতে ফোকাস চেক করা প্রোফাইলকে স্থিতিশীল রাখে।
- প্রস্থান-সাইড burrs: সাধারণত কম গ্যাস প্রবাহ বা জীর্ণ ফিক্সচারের সাথে যুক্ত। একটি ক্রস-সেকশন চেক কারণ নিশ্চিত করে।
- ব্যাস প্লেট জুড়ে ছড়িয়ে: সাধারণত তাপ প্রবাহ দ্বারা সৃষ্ট. কেন্দ্র এবং প্রান্তে স্যাম্পলিং প্রবণতা সনাক্ত করে।
একটি বাস্তব উদাহরণ দেখায় কিভাবে এই চেক পরিশোধ বন্ধ. একজন ক্রেতা একবার রিপোর্ট করেছিলেন যে প্রতি 1,000টির মধ্যে প্রায় 18টি প্লেট একটি প্রবাহ পরীক্ষায় ব্যর্থ হয়েছে। মূল কারণ বিশ্লেষণ একটি গ্যাস অগ্রভাগের দিকে নির্দেশ করে যা ফিক্সচার পরিবর্তনের সময় সামান্য স্থানান্তরিত হয়েছিল। সরবরাহকারী প্রতি শিফটের শুরুতে একটি সারিবদ্ধকরণ চেক যোগ করে এবং দুই সপ্তাহের মধ্যে ব্যর্থতার হার প্রতি 1,000টির মধ্যে 2টি প্লেটের নিচে নেমে আসে।
যাচাইকরণের পদ্ধতি যা ক্রেতার আস্থা তৈরি করে
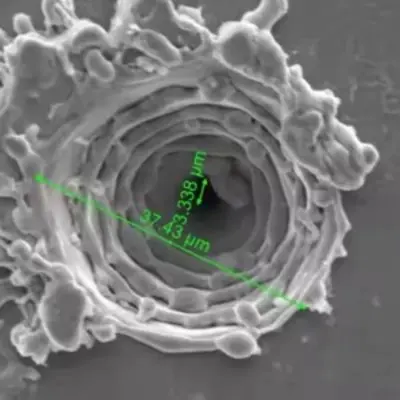
অপটিক্যাল এবং ইলেক্ট্রন মাইক্রোস্কোপি
অপটিক্যাল মাইক্রোস্কোপি রুটিন স্যাম্পলিংয়ের জন্য যথেষ্ট দ্রুত এবং ব্যাস এবং পিচ চেকের জন্য ভাল কাজ করে। ইলেক্ট্রন মাইক্রোস্কোপি অনেক বেশি বিবর্ধন অফার করে এবং প্রাচীর গঠন, পুনঃস্থাপন স্তর এবং মাইক্রো-ফাটল প্রকাশ করে যা অপটিক্যাল পদ্ধতিগুলি মিস করতে পারে। একটি সুষম পরিকল্পনা দৈনিক উত্পাদনের জন্য অপটিক্যাল চেক এবং যোগ্যতা এবং ব্যর্থতা বিশ্লেষণের জন্য ইলেক্ট্রন ইমেজিং ব্যবহার করে।
কার্যকরী প্রবাহ এবং স্প্রে পরীক্ষা
মাত্রিক তথ্য প্রমাণ করে যে গর্তগুলি সঠিক আকারের, কিন্তু এটি প্রমাণ করে না যে জালটি সঞ্চালন করবে। কার্যকরী পরীক্ষা একটি ফিক্সচারে প্রবাহের হার, স্প্রে প্যাটার্ন এবং ফোঁটা বিতরণ পরিমাপ করে যা চূড়ান্ত ডিভাইসের অনুকরণ করে। মাত্রিক প্রতিবেদনের সাথে এই ফলাফলগুলির তুলনা করা দেখায় যে স্পেসিফিকেশন ব্যবহারে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলিকে ক্যাপচার করে কিনা।
একটি মাত্রিক প্রতিবেদন প্রমাণ করে যে গর্তগুলি সঠিক আকারের, যখন একটি স্প্রে পরীক্ষা প্রমাণ করে যে জাল কাজ করে।
নির্ভরযোগ্য পরমাণুকরণের জন্য জাল উপকরণ নির্বাচন করা
উপাদান নির্বাচন লেজার আচরণ এবং দীর্ঘমেয়াদী জাল কর্মক্ষমতা উভয় আকার. প্রতিটি ধাতব পরিবার তাপের প্রতি ভিন্নভাবে প্রতিক্রিয়া জানায় এবং এর নিজস্ব জারা প্রোফাইল রয়েছে।
Austenitic স্টেইনলেস স্টীল ভাল জারা প্রতিরোধের এবং স্থিতিশীল যান্ত্রিক আচরণ অফার করে, যা জল-ভিত্তিক সমাধানগুলির সাথে যোগাযোগ করে এমন ডিভাইসগুলির জন্য এটি একটি সাধারণ পছন্দ করে তোলে। এটি পরিষ্কার গর্ত দেয়াল গঠন করে কিন্তু পুনঃস্থাপিত স্তর সীমিত করার জন্য সতর্ক তাপ নিয়ন্ত্রণ প্রয়োজন।
নিকেল ভিত্তিক সংকর ধাতু ক্রমাগত কম্পন অধীনে শক্তিশালী ক্লান্তি প্রতিরোধের প্রদান. এগুলি চাহিদাযুক্ত অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যেখানে প্লেটটিকে তার আকৃতিটি দীর্ঘ পরিষেবা জীবন ধরে রাখতে হবে, যদিও খরচ বেশি এবং প্রসেসিং উইন্ডোগুলি সংকীর্ণ।
প্রলিপ্ত ফয়েল রাসায়নিক সামঞ্জস্য বা ভেজা নিয়ন্ত্রণের জন্য একটি পৃষ্ঠ স্তর যোগ করুন। আবরণটি ক্র্যাকিং ছাড়াই লেজার প্রক্রিয়াকরণে বেঁচে থাকতে হবে, তাই আবরণের ধরন এবং লেজারের পরামিতিগুলিকে একসাথে যোগ্য করা উচিত।
ফয়েল বেধ আরেকটি মূল সিদ্ধান্ত. পাতলা ফয়েলগুলি আরও পরিষ্কারভাবে ছিদ্র করে তবে হ্যান্ডলিং এবং ফিক্সচারিংয়ের সময় আরও সহজে বিকৃত হয়। ঘন ফয়েলগুলি তাদের আকৃতি ধরে রাখে তবে দীর্ঘ চক্রের সময় এবং শক্ত টেপার নিয়ন্ত্রণের দাবি রাখে। টার্গেট হোল প্রোফাইলের সাথে বেধের মিল করা সাধারণত চক্র সময়ের বিপরীতে ফলনের ভারসাম্যের সবচেয়ে কার্যকর উপায়।
ক্রেতাদের জন্য সোর্সিং চেকলিস্ট
কারিগরি ক্ষমতা বিচার করা সহজ হয় যখন একজন ক্রেতা জানে কোন প্রশ্ন জিজ্ঞাসা করতে হবে। নীচের চেকলিস্টটি ক্রয় এবং প্রকৌশল দলগুলিকে ব্রোশার দাবির পরিবর্তে প্রমাণের ভিত্তিতে সরবরাহকারীদের তুলনা করতে সহায়তা করে।
- নমুনা টুকরা ব্যবহার করে ন্যূনতম অর্জনযোগ্য গর্ত আকার নিশ্চিত করুন, শুধুমাত্র প্রকাশিত পরিসংখ্যান নয়।
- প্লেট জুড়ে প্রকৃত ব্যাস বিতরণ দেখানো একটি পরিমাপ প্রতিবেদনের অনুরোধ করুন।
- উত্পাদনের সময় কীভাবে ফোকাস, গ্যাস প্রবাহ এবং ফিক্সচারের সারিবদ্ধতা পর্যবেক্ষণ করা হয় তা জিজ্ঞাসা করুন।
- প্রক্রিয়ার রুট পর্যালোচনা করুন, বিশেষ করে প্রান্ত পরিষ্কার এবং চূড়ান্ত পরিদর্শন।
- প্রথম আদেশের আগে লিখিতভাবে নমুনা পরিকল্পনা এবং গ্রহণযোগ্যতার মানদণ্ডে সম্মত হন।
- বাল্ক ভলিউমে যাওয়ার আগে একটি পাইলট ব্যাচ দিয়ে শুরু করুন।
সরবরাহকারীরা যারা এই পয়েন্টগুলির প্রতিটিকে সরল ভাষায় ব্যাখ্যা করে সাধারণত একটি আরও সুশৃঙ্খল প্রক্রিয়া চালায়। একই প্রক্রিয়ার একটি প্রযুক্তিগত ওভারভিউ জন্য, সম্পর্কিত পর্যালোচনা অ্যাটোমাইজার জালের জন্য লেজার মাইক্রোভিয়াস পৃষ্ঠা, যা কাজের পরিসীমা বর্ণনা করে এবং কীভাবে এটি পরিমাপ করা হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: অ্যাটমাইজার জালের জন্য কোন গর্তের আকার ব্যবহারিক?
অনেক অ্যাটোমাইজার ডিজাইনে 2 থেকে 30 মাইক্রোমিটারের মধ্যে গর্ত ব্যবহার করা হয়। সর্বোত্তম পছন্দ তরল, পছন্দসই ফোঁটা পরিসীমা এবং ট্রান্সডুসার ফ্রিকোয়েন্সির উপর নির্ভর করে, তাই নকশা হিমায়িত হওয়ার আগে লক্ষ্যটি একটি নমুনা দিয়ে নিশ্চিত করা উচিত।
প্রশ্ন 2: লেজার প্রক্রিয়াকরণ পাতলা ফয়েলের জন্য রাসায়নিক এচিংয়ের সাথে কীভাবে তুলনা করে?
এচিং একটি প্লেট জুড়ে ভাল অভিন্নতা প্রদান করে কিন্তু পৃথক গর্ত প্রোফাইলের উপর সীমিত নিয়ন্ত্রণ। লেজার প্রক্রিয়াকরণ সংজ্ঞায়িত টেপার এবং প্রান্তের গুণমান সহ একটি পরিকল্পিত ক্রম অনুসারে প্রতিটি গর্ত তৈরি করে, যখন প্রোফাইল নিজেই স্পেসিফিকেশনের অংশ হয় তখন এটি গুরুত্বপূর্ণ।
প্রশ্ন 3: নমুনা ধ্বংস না করে কীভাবে গর্ত জ্যামিতি যাচাই করা যায়?
অপটিক্যাল মাইক্রোস্কোপি এবং ট্রান্সমিটেড লাইট স্যাম্পলিং চেক ব্যাস, পিচ, এবং ব্লকেজ অংশ কাটা ছাড়া. টেপার এবং প্রাচীর কাঠামোর জন্য, একই পরামিতিগুলির সাথে প্রক্রিয়া করা একটি সাক্ষী অংশকে ভাগ করা যেতে পারে যখন উত্পাদন অংশগুলি অক্ষত থাকে।
প্রশ্ন 4: একটি উদ্ধৃতি অনুরোধে কোন তথ্য অন্তর্ভুক্ত করা উচিত?
ফয়েল উপাদান এবং বেধ, গর্ত বিন্যাস অঙ্কন, লক্ষ্য ব্যাস পরিসীমা, প্রোফাইলের ধরন, সক্রিয় এলাকার আকার, নমুনা প্রত্যাশা, এবং পাইলট এবং বাল্ক অর্ডারের জন্য প্রত্যাশিত পরিমাণ অন্তর্ভুক্ত করুন। পরিষ্কার ইনপুটগুলি সংশোধন চক্রকে কমিয়ে দেয় এবং উদ্ধৃতিটিকে আরও সঠিক করে তোলে।
প্রশ্ন 5: কেন প্রথম ব্যাচ মাঝে মাঝে বেশি সময় নেয়?
প্রথম ব্যাচে সাধারণত প্যারামিটার টিউনিং, ফিক্সচার যাচাইকরণ এবং পরিদর্শন ক্রমাঙ্কন অন্তর্ভুক্ত থাকে। একবার প্রক্রিয়াটি স্থিতিশীল হয়ে গেলে, পরবর্তী ব্যাচগুলি দ্রুত চলে যায়, যে কারণে অনেক ক্রেতা পাইলট চালানোকে একটি যোগ্যতার পদক্ষেপ হিসাবে বিবেচনা করে।
স্পেসিফিকেশনকে স্থিতিশীল কুয়াশা আউটপুটে পরিণত করা
ডিভাইস একত্রিত হওয়ার অনেক আগে স্থির কুয়াশা আউটপুট শুরু হয়। এটি একটি পরিষ্কারভাবে সংজ্ঞায়িত গর্ত জ্যামিতি দিয়ে শুরু হয়, একটি প্রক্রিয়া রুট যা প্রতিটি পর্যায়কে রক্ষা করে এবং পরিমাপ পদ্ধতি যা প্রতিফলিত করে যে জালটি আসলে কীভাবে ব্যবহার করা হবে। যখন এই উপাদানগুলি সারিবদ্ধ হয়, প্লেটটি প্রথম ইউনিট থেকে শেষ পর্যন্ত একই স্প্রে সরবরাহ করে।
একটি নতুন অ্যাটোমাইজার ডিজাইনের পরিকল্পনাকারী দলগুলির জন্য, সবচেয়ে দরকারী পরবর্তী ধাপ হল একটি লিখিত স্পেসিফিকেশন এবং একটি নমুনা চালানো। হোল প্রোফাইল, উপাদান এবং যাচাইকরণ পরিকল্পনার মাধ্যমে একসাথে কাজ করুন এবং ব্যবহার করুন মাইক্রো-হোল প্রক্রিয়াকরণ চূড়ান্ত লক্ষ্য নির্ধারণের আগে প্রক্রিয়া সীমা তুলনা করার রেফারেন্স।
সম্পর্কিত পণ্য
-
হিউমিডিফায়ার অ্যারোমাথেরাপি হিউমিডিফায়ার মিস্টিং ট্রেড পিসিবি বোর্ড USB6V12V24V পাঁচ হেড পিসিবি ড্রাইভার বোর্ড 10 হেড ড্রাইভার
-
ইউনি ইনহেলেশন নেবুলাইজার রেসপিরেটর হেড-মাউন্টেড নেবুলাইজার পিসিবি ড্রাইভার বি
-
মেড অ্যাটোমাইজার ট্রেড পিসিবি ইলেকট্রনিক ধূমপান বন্ধ করার অ্যাটোমাইজার পিসিবি ড্রাইভার বোর্ড
-
হিউমিডিফায়ার ক্রিসেন্ট পিসিবি বোর্ডের জন্য ড্রাইভার টাইমিং 2/4 ঘন্টা ফাংশন 1.5W
-
M16-108KHZ পলিমাইড পিআইমেব্রেনমেশ মাইক্রোসফট নেবুলাইজার মেড নেটওয়ার্ক নেবুলাইজার আল্ট্রাসনিক মেশ নেবুলাইজার3μm মাইক্রোপোরাস ইনহেলেশন নেবুলাইজার উইথ নেবুলাইজার ডিস্ক্র কনজাম্পশন1~1.5W
-
M16-108KHZ পলিমাইড পিআই মেমব্রেনমেশ মাইক্রো মেশ নেবুলাইজার সক্ষমতা নেবুলাইজার আল্ট্রাসনিক মেশ নেবুলাইজার 3μm মাইক্রোফোন নেবুলাইজার ডিস্ক ইনহেলারবুলাইজার জন্য
-
M16-10KHZ পলিমাইড পিআই মেমব্রেনমেশ মাইক্রো মেশ নেবুলাইজার মেড নেবুলাইজার আল্ট্রাসনিক মেশ নেবুলাইজার 3μm মাইক্রোপোরাস নেবুলাইজার ডিস্ক ইনহেলেশন নেবুলাইজার
-
M16-108KHZ পলিমাইড পিআই মেমব্রেনমেশ মাইক্রো মেশ নেবুলাইজার মেড নেটওয়ার্ক নেবুলাইজার আল্ট্রাসনিক মেশ নেবুলাইজার ট্যাবলেট3μm মাইক্রোপোরাস ইনহেলেশন বুসনাইড নেবুলাইজার ট্রেড
- পণ্য লিঙ্ক
- মেডিকেল মেশ পাইজো অ্যাটোমাইজার
- পলিমার পিআই ফিল্ম পাইজো অ্যাটোমাইজার
- KNN লিড-মুক্ত মেশ পাইজো অ্যাটোমাইজার
- পিআই লিড ফ্রি মেশ জিরোয়িং চিপ
- হিটারের জন্য মাইক্রো-জাল পাইজো অ্যাটোমাইজার
- ফ্যান/আদ্রতা/সৌন্দর্যের জন্য পাইজো অ্যাটোমাইজার
- অতিস্বনক অ্যাটমাইজিং ট্রান্সডুসার
- অতিস্বনক উচ্চ-ফ্রিকোয়েন্সি পাইজো অ্যাটোমাইজার
- পাওয়ার জেনারেশন/হিটিং সেন্সর পাইজো অ্যাটোমাইজার
- মেডিকেল পিজো অ্যাটোমাইজার পিসিবি ডিজাইন
- যথার্থ লেজার মাইক্রো-হোল প্রসেসিং প্রযুক্তি
- যোগাযোগ
-
বিল্ডিং 1, ফরচুন স্টার 2, নং 311 হুয়ানজেন নর্থ রোড, চাংআন টাউন, হেইনিং সিটি, ঝেজিয়াং প্রদেশ, চীন।

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- মোবাইল